

プラズマ金属切断機
Itech Group は 2003 年に設立され、CNC レーザー機械の開発、設計、生産、メンテナンス、マーケティングを行うハイテク企業です。 Itechは山東機械研究所の協力を得てCAD/CAM技術の研究開発に取り組み、急速な発展を遂げ、高レベルの専門性とサービスシステムを備えています。
強力で機知に富んだ販売およびマーケティング ネットワークと、十分な訓練を受け、パートナーに可能な限り最高のサービスを提供することに専念するテクニカル サポート チームによってサポートされています。
お客様の満足が当社の最大の目標です。当社は、設計、設置、トレーニング、メンテナンスなどを含む 365 日 24 時間のサービスを提供します。当社の応答時間は 12 時間で、海外のお客様の場合は 2-4 日以内に解決します。6 時間以内に解決します。{{国内のお客様の場合は 5}} 日です。私たちは、専門のセールスマネージャーによるワンツーワンモデルでプリセールスおよびミドルセールスサービスを提供します。アフターサービスには、英語を話すエンジニアもワンツーワンモデルで提供します。
私たちを選ぶ理由
多彩な製品
当社は、ファイバーレーザー切断機、プラズマ切断機、金属板レーザー切断機、板およびパイプレーザー切断機、パイプレーザー切断機、密閉型ファイバーレーザー切断機などの製品をお客様に提供できます。さまざまな板やパイプの切断に使用できます。
豊富な市場経験
当社の製品は、米国、カナダ、オーストラリア、ヨーロッパ、東南アジア、アフリカを含む 120 以上の国と地域に販売されています。同時に30社以上のメーカーにOEMサービスを提供してきました。
プロフェッショナルなサービス
当社は、設計、設置、トレーニング、メンテナンスを含む、24- 時間サービスを年中無休で提供します。専門のセールスマネージャーによるマンツーマンモデルでプリセールスおよびミッドセールスサービスを提供します。アフターサービスに関しても、英語を話せるエンジニアによるマンツーマン体制をとっています。
複数の栄誉
2013年、当社は中国機械工業協会より「先進木工機械製造企業」の称号を授与されました。 2016年、当社は山東省国際貿易機関から「国際貿易産業のサービススター」に評価されました。

CNCプラズマカッターは、機械、自動車、造船、石油化学、軍需産業、冶金、航空宇宙、ボイラーおよび圧力容器、機関車などの業界に広く適用されています。鋼、銅、銅などのあらゆる種類の金属材料に適しています。アルミやステンレスの加工も可能です。アルミ板、ステンレス板、亜鉛メッキ板、白鋼板、チタン板などの板金に適用します。

CNCプラズマチューブカッターは、機械、自動車、造船、石油化学、機関車などの業界で広く使用されています。鋼、銅、アルミニウム、ステンレス鋼などのあらゆる種類の金属材料に適しており、加工できます。アルミ板、ステンレス板、亜鉛メッキ板、白鋼板、チタン板などの板金に適用します。


CNCプラズマカッターは、機械、自動車、造船、石油化学、軍需産業、冶金、航空宇宙、ボイラーおよび圧力容器、機関車などの業界に広く適用されています。鋼、銅、銅などのあらゆる種類の金属材料に適しています。アルミやステンレスの加工も可能です。アルミ板、ステンレス板、亜鉛メッキ板、白鋼板、チタン板などの板金に適用します。

プラズマ金属切断機とは
プラズマ切断は、加速された高温プラズマのジェットによって導電性材料を切断するプロセスです。プラズマ トーチで切断される一般的な材料には、鋼鉄、ステンレス鋼、アルミニウム、真鍮、銅などがありますが、他の導電性金属も切断できる場合があります。プラズマ切断は、製造工場、自動車の修理と修復、工業建設、サルベージとスクラップ作業でよく使用されます。プラズマ切断は、高速かつ高精度の切断と低コストの組み合わせにより、大規模な産業用コンピュータ数値制御 (CNC) アプリケーションから小規模な趣味の店まで幅広く使用されています。
さらなる多用途性
プラズマ切断はさまざまな種類の金属に実行できます。電気アークを使用して、鋼、鉄、銅、真鍮、アルミニウム、ステンレス鋼、その他の耐久性のある材料などの導電性金属を切断します。プラズマは、積み重ねられた異なる材料を最速の切断速度で切断することもできます。オキシフューエルのような技術ではこれを再現することができないため、さまざまな金属加工に最適なオプションの 1 つとなります。プラズマ カッターで作成できるカットも多彩で、アートワークやプロジェクトのビジョンに命を吹き込むことができます。
使いやすさ
プラズマ カッターは持ち運びが可能で、作業に必要な場所に簡単に移動できます。ブランドによっては、持ち運びが容易で、一人でも簡単に扱えるものもあります。プラズマ カッターのオペレーターが十分な訓練を受けている限り、プラズマ カッターは金属を切断するための非常に安全で信頼性の高いソリューションです。
ファストカット
プラズマ カッターの切断速度を他の切断ツールと比較すると、プラズマ カッターが他の切断装置よりも時間の節約になり、はるかに簡単であることがわかります。プラズマ カッターは、他の切断ツールの 4 分の 1 の時間で作業を完了します。このツールは切断前に予熱する必要はありません。したがって、切断時間を節約し、プロジェクトを短時間で完了することができます。
精密な切断品質
本当にきれいな切断を行うには、経験豊富なオペレーターと確かな手腕が必要です。精密または正確な切断は、特に板金でさまざまな形状や角度を切断する場合、プラズマ カッターの大きな利点の 1 つです。プラズマ切断とは何かという問題について議論すると、これがこの種の作業の最大の利点の 1 つであることがわかります。
低価格
プラズマはより速く、より少ない無駄で物を切断することができ、さらに、作業中の怪我による損失もほとんどありません。これは、エンドユーザーにとって価格が安くなり、他の切断方法よりも費用対効果の高いプロセスであることを意味します。
貫通速度
これは、Oxyfuel と比較してプラズマが真に優れている点です。多くの切断用途では、内側にピアシングが必要です。オキシフューエルで 15 mm の金属に穴を開ける場合は、まず摂氏約 1000 度まで加熱する必要があり、これには 30 秒以上かかります。プラズマではこのステップが必要ないため、2 秒以内に同じピアシングを行うことができます。時間が短縮されると、エンドユーザーに請求される金額も減ります。
安全性
この切断プロセスは可燃性の低いガスを使用するため、他のプロセスに比べて安全な方法です。ただし、金属を安全かつ正確に切断できるようにする専門家チームと協力することを常にお勧めします。
さまざまな厚みに対応
当社のチームは、厚さ 0.5 インチまでの金属のプラズマ切断を提供します。これは、さまざまなプロジェクトに取り組むことができ、他の金属切断オプションと比較して、より厚い金属片に取り組むことができることを意味します。
いろいろな形を作ってみよう
プラズマ切断とは何かという疑問を研究する理由が何であれ、このツールを使用すると、想像できるほぼすべての形状や線を作成できることがわかります。私たちのチームは、他の方法では作ることが不可能な直線、曲線、複雑な形状を作成することができます。正確なビームにより、お客様のプロジェクトが当社にとってどれほど困難であっても、高い精度が保証されます。
エネルギー効率
プロジェクトのエネルギー効率を高める方法を検討する場合、プラズマ切断が最善の方法であることがわかります。これは他の選択肢よりも持続可能なソリューションであるため、これまで以上に多くの企業がこのサービスの使用に傾いているのがわかります。
プラズマ金属切断機の歴史
プラズマ切断プロセスは 1957 年から存在しています。GTAW (ガス タングステン アーク溶接) プロセスの拡張として始まりました。当初の主な用途は、厚さが 0.5 インチから 6 インチのスチールおよびアルミニウムのプレートを切断することでした。
この時代に使用されていたプラズマ カッターは予測不可能で、現代のカッターのような精度に欠けていました。また、使用した電極とノズルは、プロセス中に受ける熱によりすぐに故障してしまいました。この時代のプラズマ切断は、ノズルや電極の変更により高価になることがよくありました。
1960年代後半
しかし、1960 年代後半から 1970 年代初頭にかけて、エンジニアがデュアルフロー トーチを開発したことで、この技術は画期的な進歩を遂げました。このトーチは、切断の品質と精度を向上させながら、電極とノズルの寿命を延ばすのに役立ちました。
1970s
エンジニアは 1970 年代に、ウォーター マフラーとテーブルを導入することで、切断プロセス中に最初に発生する煙と煙を制御しました。また、アークの精度を向上させるのに役立つより優れたノズルを設計し、オペレーターや機械工に微調整のオプションを提供しました。
1980s
1980 年代は、エンジニアにとっていくつかの新機能を設計および実装するための実験の期間でした。これらの機能には酸素ベースのプラズマ カッターが含まれており、電力レベルを変えることでより適切なカット制御を提供します。また、プラズマ切断ユニットの携帯性にも重点を置き、より人間工学に基づいたものにしました。
1990 年代から現在まで
1990 年代までに、耐久性のある酸素プロセスの使用により、高解像度のプラズマ カッターが市場に登場しました。これらの耐久性のある酸素プロセスと新しいノズル システムを組み合わせることで、この時代のプラズマ カッターには、以前の時代のエネルギー密度を 4 倍にする能力が与えられました。
1990 年代から現在に至るまで、エンジニアは電源オプションと制御、そして効率の向上に重点を置いてきました。また、プラズマ カッターの精度も向上し、今日のモデルはより鋭いエッジと正確な切断を提供します。携帯性と自動化は、プラズマ カッターのもう 1 つの側面であり、ハンドヘルド ユニットがより多く流通するにつれて、エンジニアは大幅に向上しました。
プラズマ金属切断機の種類


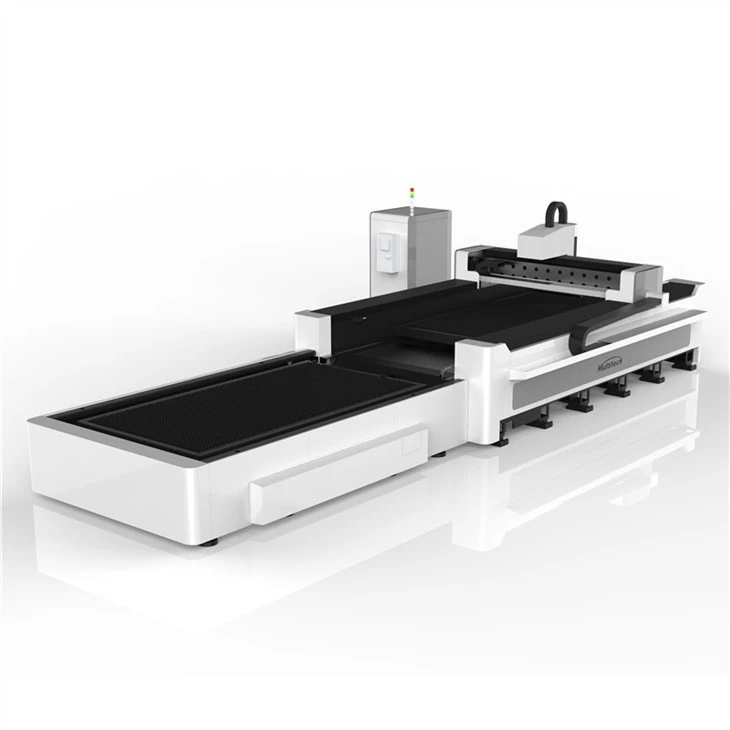
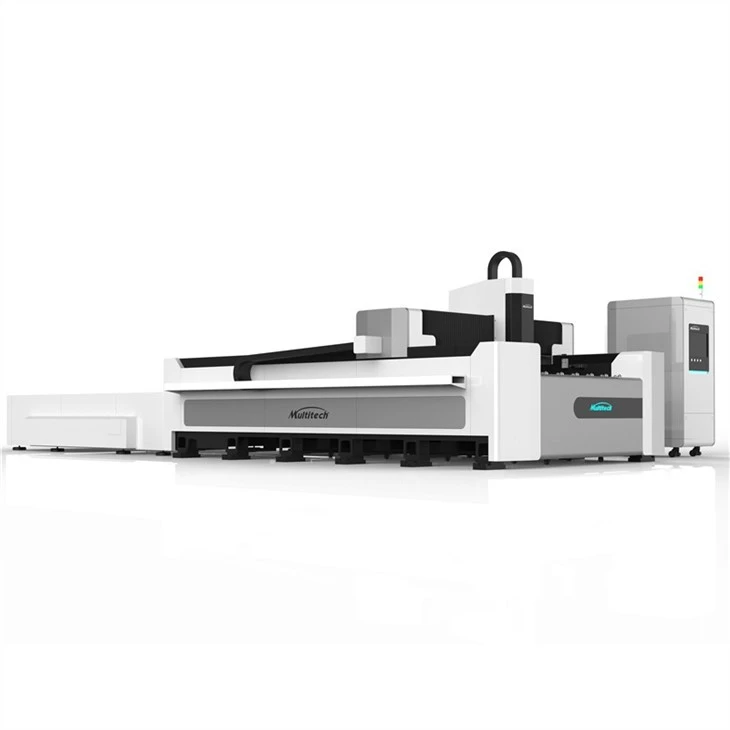
従来のプラズマ切断
これは最も一般的なタイプのプラズマ切断で、プラズマ トーチがプラズマ アークを生成し、これを使用して金属を溶かし、溶けた材料を吹き飛ばします。
高精細プラズマ切断
このタイプのプラズマ切断はより正確で、ベベルが少なくよりきれいな切断を生成します。より小さなノズルと高出力のプラズマ アークを使用して、より高い切断速度とより良い切断品質を実現します。
水噴射プラズマ切断
この技術では、水流を使用してプラズマ アークを冷却し、切断アークの形状を制御します。その結果、切り口が狭くなり、熱歪みが少なくなります。
水中プラズマ切断
この技術では、水を満たしたチャンバーを使用してプラズマ切断を実行するため、材料の過熱が防止され、発生する煙と騒音の量が減少します。
精密プラズマ切断
このタイプのプラズマ切断は、材料を高精度かつ正確に切断するために使用されます。特殊なソフトウェアとハードウェア システムを使用してプラズマ アークを制御し、望ましい結果を達成します。
エアプラズマ切断
この技術では、圧縮空気と他のガスを混合するのではなく、圧縮空気をプラズマ ガスとして使用するため、コスト効率が高く使いやすくなりますが、切断の品質が低下する可能性があります。
機械式プラズマ切断
この技術では、コンピューター制御の機械を使用してプラズマ トーチを動かし、正確で再現性のある切断を可能にします。これは、自動車産業や航空宇宙産業などの自動化された製造プロセスで一般的に使用されます。
デュアルガスプラズマ切断
このタイプのプラズマ切断では、2 つのガス (通常は酸素と窒素) を組み合わせて使用し、より高エネルギーのプラズマ アークを生成します。これにより、切断速度が速くなり、さまざまな材料の切断における汎用性が高まります。
プラズマ金属切断機の応用
金属加工
プラズマ カッターは、金属シート、パイプ、その他の材料を切断および成形するために金属加工で広く使用されています。複雑なデザインや形状を正確に作成するのに最適です。
自動車修理
プラズマカッターは、排気管、フレーム、ボディパネルなどの損傷部品を切断して除去するために、自動車の修理によく使用されます。カスタム パーツや修正を作成するためにも使用されます。
工事
プラズマ カッターは、建設現場で金属梁、パイプ、その他の材料を切断および成形するために使用されます。溶接や接合のための正確なカットや角度を作成するのに最適です。
解体
プラズマ カッターは、橋、建物、パイプラインなどの金属構造物を切断して除去する解体現場で使用されます。厚い金属を素早く効率的に切断するのに最適です。
芸術作品
プラズマ カッターは、アーティストによって複雑な金属彫刻、壁画、その他の装飾品を作成するために使用されます。これにより、アーティストはユニークなデザインや形状を精密かつ正確に作成できるようになります。
プラズマ金属切断機の動作メカニズムを理解する
プラズマ切断は、金属加工の高度な技術であり、高温プラズマの力を利用して金属シートやプレートを正確に切断します。このプロセスは、ガス内に状態遷移を誘発してプラズマを生成することで始まります。プラズマは自由電子とイオン化原子によって特徴付けられる状態で、通常は極度の熱や強力な電磁場への曝露によって達成されます。
この変化を促進するために、内部電極に高電圧を導入することにより、パイロット アークと呼ばれる電気アークが切断装置内に確立されます。同時に、ガスがノズルに噴射され、そこで電気アークに遭遇し、プラズマに変成するまで加熱されます。エネルギーを満載したこのプラズマは、切断ヘッドを通って特殊なノズルから放出されます。
母材金属と接触すると、ノズルを通るイオン化ガスの連続的な流れによってアークが継続し、安定した効果的な切断プロセスが保証されます。特に、この方法は、鋼、ステンレス鋼、アルミニウム、真鍮、銅などの導電性金属とのみ互換性があります。
ノズルを通る高圧プラズマの放出により速度が高まり、溶融材料が切開部から効果的に除去されます。精度を維持するために、シールドガスまたは液体がプラズマノズルを取り囲み、プラズマを焦点の合った軌跡内に閉じ込めます。 CNC プラズマ切断では、次の 2 つの主要なアーク生成技術が採用されています。
パイロットアーク法:この技術は、切断ヘッド内で電気アークを発生させ、アークとワークピース間の接続を促進するプラズマを生成します。これは、その有効性により、CNC プラズマ カッターに推奨される方法です。
高周波接触:ここで、ノズルがワークピースに接触するとスパークが発生します。プラズマが適切に形成されたら、ノズルを上昇させて切断プロセスを開始します。
プラズマトーチ
現在使用されているトーチには、高周波スパーク システムと可動接点スタート パイロット アーク システムの 2 つの主なタイプがあります。高周波スパーク システムは、高電圧トランス、コンデンサ、スパーク ギャップ アセンブリを使用してスパークを生成します。敏感な電子機器に干渉します。可動接点スタートパイロット アーク システムは、可動電極または可動ノズルからスパークを生成し、パイロット アークを点火することでスパークを生成します。繊細な電子機器に干渉しません。
CNCシステム
プラズマ カッターに CNC システムを装備すると、切断時間が短縮され、デューティ サイクルがより有効に活用され、ミスが減ります。デジタル環境により、オペレーターは金属ワークを効率的に利用して切り出しを最小限に抑えることができます。
CADファイル
CNC 切断用の CAD (コンピュータ支援設計) ファイルを作成する場合、CAM (コンピュータ支援製造) ファイル形式は CNC システムで使用できる形式である必要があります。これらの形式には、切断される部品の輪郭をプロットし、基本的にプラズマ トーチがたどる経路をプロットする DXF (図面交換形式) ファイルが含まれています。
CNCプログラム
DXF 形式の CAD ファイルが完成して CNC プログラムにインポートされたら、アウトラインを G コードとして知られるツールパス コードに変換する必要があります。 G プログラミング言語は、ツール パスを正確に制御するために CNC マシンで使用される言語です。このパスは X、Y、Z 座標で構成されます。ツールパスを制御するだけでなく、ツールの移動方法とツールの移動速度も制御します。
金属ワーク
プラズマ切断は、金属などの導電性材料を介してのみ可能です。電気の伝導性が優れているからといって、プラズマによる切断が容易になるわけではありません。融点、材料の硬度、材料の厚さは、金属をプラズマ切断する方法において重要な役割を果たします。プラズマで切断される一般的な金属には、鋼鉄、アルミニウム、真鍮、銅などがあります。
高速プラズマジェット
ガスはトーチ ノズルの小さな開口部から高速で押し出されます。プラズマ トーチ点火システムは、この高速の流れに点火し、鋼鉄を切断できるプラズマ ジェットに変換します。このプラズマジェットは 30,000 度に達することがあり、これは金属を切断してスラグを焼き払うのに十分な高温であり、きれいな切断面を形成します。
トーチ移動制御
G コード パラメータはトーチの移動制御を定義します。速度と座標は、切断対象の定義された形状、板厚、およびプラズマ カッターのデューティ サイクルに影響されます。デューティ サイクルは、プラズマ カッターがワークピースを冷却する必要があるまでに切断できる時間を決定します。デューティ サイクルは、使用するノズル システムと冷却システムの機能によって影響されます。最大切断速度は通常、インチ/分で定義され、システム全体の機能によって決まります。
CNCマシン
CNC マシンはすべてをまとめる構造です。 CNC マシンは、手動プロセスでは不可能な精度、効率、一貫性を実現します。 CNC マシンは、事前にプログラムされた座標とツール速度に従って動作し、より短時間で部品を製造し、材料の無駄を減らし、エラーを減らします。 CNC マシンには、切断テーブル、プラズマ切断トーチ、コンピュータ、ワークピース、冷却システム、および電源が収容されています。
電源
CNC プラズマ カッターへの電源供給によって、切断できる材料の厚さが決まります。 3 mm 鋼は 12 A および 120 V 電源で切断でき、20 mm 鋼は 60 A および 240 V 電源で切断できます。三相プラズマカッターを使用すると、30 mm を超える鋼材を切断できます。軽負荷の家庭用アプリケーションには、同等の従来のプラズマ カッターよりも消費エネルギーが少ないインバーター ベースのプラズマ カッターが常に存在します。
冷却システム
CNC プラズマ切断冷却システムは、熱源から熱を除去して効率を高め、トーチの耐用年数を延ばすように設計されています。 CNC プラズマ カッターの冷却システムは、自動車に搭載されているものと同様です。熱は、伝導、放射、対流の組み合わせによってプラズマ トーチ チャンバーから伝導されます。一般的なコンポーネントには、トーチ、冷却ライン、ポンプ、ラジエーター、冷却剤、リザーバーが含まれます。
カッティングテーブル
切断テーブルは、CNC プラズマ切断システムのバックボーンです。切断テーブルは金属ワークを保持するだけでなく、電源、冷却システム、およびコンピュータ制御がテーブル フレームにボルトで固定されています。切断テーブルは、CNC プラズマ切断方程式における重要なパラメータです。これにより、コンピュータが保持する事前にプログラムされた座標を介して、切断トーチによってワークピースを効率的に切断することができます。
プラズマ金属切断機のメンテナンス方法
トーチ本体を掃除する
トーチの部品を取り外し、トーチの内部を調べます。ねじ山に機械的損傷の兆候がないか確認します。トーチの内部を電気接点クリーナーと綿棒で清掃します。トーチを取り付けチューブから外し、チューブを後ろにスライドさせてトーチ リードのフィッティングを露出させます。接続部に漏れや損傷がないか確認してください。溜まった金属粉を吹き飛ばします。
トーチリードを掃除する
トーチリード全体を拭くか吹き飛ばして、蓄積した金属粉や汚れを取り除きます。金属粉塵は、プラズマ アークの開始に必要な高電圧の損失を引き起こす可能性があります。ねじれや磨耗したホース、露出したワイヤー、ひび割れた継手、その他の損傷がないか確認してください。高周波シールドがアースに適切に接続されているかどうかを確認してください。
電源を掃除する
蓄積した金属粉塵は、清潔で乾燥した工場の空気を使用して吹き飛ばしてください。金属粉塵は、電源コンポーネント、特にプリント基板に損傷を与える可能性があります。コンタクタ、リレー、およびスパークギャップアセンブリも、金属粉塵の過剰な蓄積によって誤動作する可能性があります。電源ハウジングのエア フィルタを確認します。必要に応じて交換してください。
トーチ冷却コンポーネントをチェックする
水冷トーチの場合、タンク内の冷却剤の流れをチェックして、空気の吸引や流量の減少の兆候がないか確認します。戻り流量が指定された毎分ガロンであることを確認してください。戻りラインのフロー スイッチが適切に機能していることを確認します。冷却剤の流れが不十分だとトーチが過熱する可能性があります。クーラントフィルターとポンプスクリーンを確認し、必要に応じて清掃または交換してください。可能であれば、導電率計を使用して冷却剤の抵抗率を確認します。ほとんどのシステムでは、抵抗率が 10 マイクロオームを超えてはなりません。 6 か月ごとに冷却液を洗浄して補充してください。
水質をチェックする
注水トーチでは二次水質が特に重要です。水の硬度は 8.5 ppm または 0.5 グレインを超えてはなりません。硬水はノズルに鉱物の堆積を引き起こし、寿命の短縮につながります。必要に応じて市販の軟水器を使用してください。地下水面の水質も重要です。テーブルの水がスラグや金属粉塵でひどく汚染されている場合、プラズマ トーチの始動が困難になる可能性があります。また、切断部分に錆が蓄積する可能性があります。
血漿をチェックする
部品の寿命と切断品質を良好に維持するには、ガスの品質が非常に重要です。空気の質をチェックするには、TEST モードでシステム内の空気をパージしながら、トーチの下に清潔なペーパー タオルを置きます。水、オイルミスト、粉塵などの汚れがないか確認してください。フィルターを毎週チェックします。水分が蓄積し始めると、湿気トラップは空になります。
レール、ギア、ラックなどの機械コンポーネントを清掃します。
脱脂剤と研磨パッドを使用して、油分、汚れ、金属粉を取り除きます。ギアにはグラファイトパウダーなどの乾式潤滑剤を塗布してください。ベアリングにグリースフィッティングが付いている場合は、潤滑してください。レール部分には注油しないでください。潤滑剤は汚染物質を引き寄せ、過度の摩耗を引き起こします。
レールを水平にして位置合わせする
レールセクションが工具鋼またはその他の精密な直線エッジと接触する接合部にずれがないか確認してください。レールの位置を調整することで、駆動モーターの抵抗を防ぎます。レール間の距離は、システムの全長にわたって一定である必要があります。
ギアとベアリングの位置調整と調整
ギアはラックの上下に重ならないようにしてください。ギアのアライメントを調整して、ギアとラックの間の遊びを取り除きます。レールドライブとクロスドライブに対してこれらの調整を行います。アライメントベアリングとレールまたはクロスレールの表面との間には、最小限の遊びがある必要があります。これらのベアリングは通常、偏心器に取り付けられます。ベアリングとレール表面の間に光が見えなくなるまで調整してください。締めすぎないでください。駆動ギアを外した状態で、ビームをレール上で転がして結合を確認します。ビームが最小限の振動とわずかな抵抗で自由に回転するまで、それに応じて調整します。
認証

私たちの工場


よくある質問
人気ラベル: プラズマ金属切断機、中国プラズマ金属切断機メーカー、サプライヤー、工場, プラズマ切断はきれいです, プラズマカットホームの使用, プラズマ切断輸入業者, プラズマ切断機, プラズマカットオンラインショッピング, プラズマカッティングプロフェッショナル
お問い合わせを送る
